Программа Heidenhain в стиле вашего цеха
Станочник всё равно правит каждую программу, поэтому код должен выглядеть как его собственный: LBL на группу, циклы и номера инструмента цеха, STOP после каждого инструмента.
У сгенерированного кода для ЧПУ одна беда — ему не доверяют. В цеху, где каждая деталь своя, станочник читает каждую программу перед запуском и правит почти каждую. Если код выглядит так, будто его писал чужой человек — другие циклы, другая структура, номера инструмента не те, что в магазине, — его перепишут или отложат. Время не сэкономится ни в том, ни в другом случае.
Поэтому для программ Heidenhain из Metallovy мы поставили простую планку: станочник открывает файл на TNC и видит то, что мог бы написать его коллега.
Что такое «стиль цеха»
Цех, который программирует TNC 530 вручную, обрастает привычками. По реальным программам важны вот эти:
- Структура. Klartext в миллиметрах,
BLK FORMдля графики, заголовок раздела строкой со*, комментарии-разделители. - Вызов инструмента.
TOOL CALLс S и F и комментарием так, как пишет цех:;U-Dr.14,;Sw.D10,2,;Fr.16x45. Даже запятая вD10,2— цеховая. - Перемещения. Каждый раз одна и та же последовательность — отвод, подход, пуск шпинделя, и пиноль W в том же положении.
- Циклы. Какой цикл на какую работу: 200 — простое сверление и фаски, 203 — пластинчатые свёрла, 208 — фрезерование отверстия по спирали, 252 — круглый карман, а резьба — циклом и параметрами цеха.
- Тексты циклов — на языке диалога стойки, латиницей (
GLUBINA,SWERLENIJE): так их пишет сама стойка, когда цикл задают у станка. - Остановы.
STOPпосле каждого инструмента, а отъезд в точку смены — только перед настоящей сменой.
Фрагмент программы
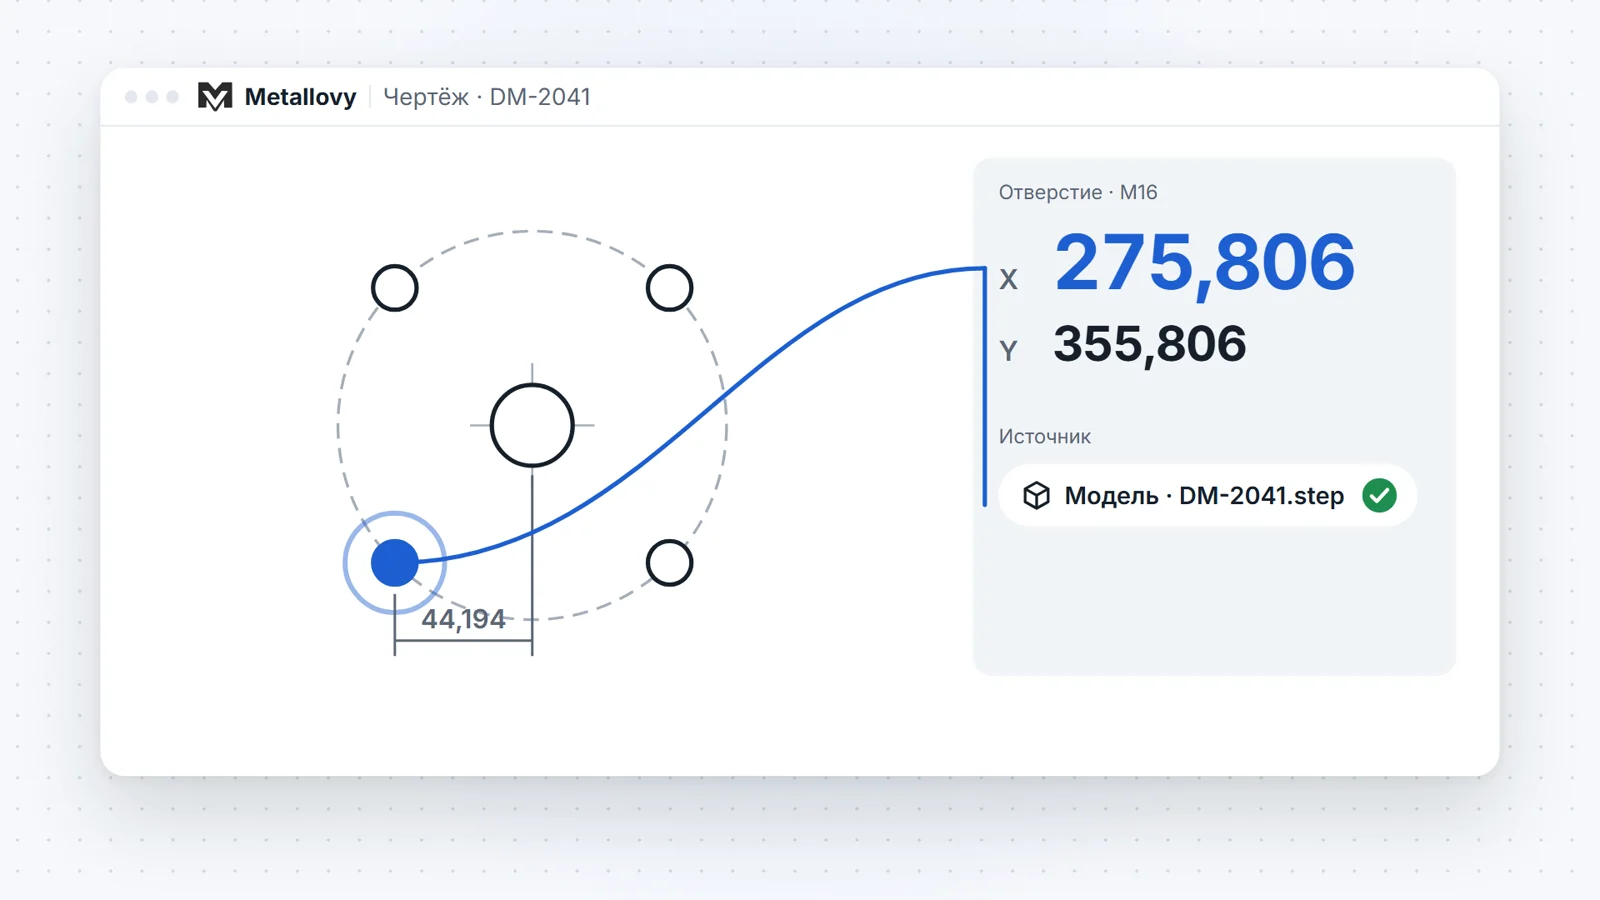
Вот раздел M16 из DM2041.H — программы для нашей демо-плиты. Деталь, инструмент и цех выдуманы, а стиль взят с настоящих программ цеха с TNC 530.
30 * M16 swerlenie
31 ;----------------------------------
32 TOOL CALL 111 Z S2200 F180 ;U-Dr.14
33 L  Z+0  W+0 R0 FMAX M91
34 L  X+275.806  Y+355.806 R0 FMAX
35 L  Z+100  W-200 R0 FMAX M3 M8
36 CYCL DEF 203 UNIVERS. SWERLENIE ~
    Q200=+5    ;RASSTO. BEZOPASNOSTI ~
    Q201=-43   ;GLUBINA ~
    Q206= AUTO ;PODACHA NA WREZANJE ~
    Q202=+43   ;GLUBINA WREZANJA ~
    Q210=+0    ;WYDER. WREMENI WWER. ~
    Q203=+0    ;SURFACE COORDINATE ~
    Q204=+55   ;2-JE BEZOP.RASSTOJ. ~
    Q211=+0    ;WYDER.WREMENI WNIZU
37 LBL "D14"
38 L  X+275.806  Y+355.806 R0 FMAX M99
39 L  Y+444.194 FMAX M99
40 L  X+364.194 FMAX M99
41 L  Y+355.806 FMAX M99
42 L  X+835.806 FMAX M99
43 L  Y+444.194 FMAX M99
44 L  X+924.194 FMAX M99
45 L  Y+355.806 FMAX M99
46 LBL 0
47 L  Z+100 FMAX M5 M9
48 L  Z+0  W+0 R0 FMAX M91
49 L  X+5200  Y+480 FMAX
50 STOP
Дальше фаска и резьба берут тот же список:
88 TOOL CALL 301 Z S1500 F200 ;Fr.16x45
...
93 CALL LBL "D14"
На что обратить внимание:
- Один список точек на группу. В
LBL "D14"— восемь позиций M16 на обеих окружностях, набранные один раз. Сверло проходит их там, где они записаны, а фреза-фаска и метчик вызывают их черезCALL LBL "D14". Один список — одно место для проверки и одно место для правки. - Инструмент 111 есть в
TOOL.Tцеха. Metallovy берёт инструмент только из библиотеки цеха, загруженной из таблицы инструментов стойки. Подходящего нет — так и пишет, а не подставляет номер наугад. - S2200 F180 задали люди. Режимы взяты из шага цеха для этого инструмента или из режимов резания, которые человек внёс в библиотеку для этого материала. Metallovy их не придумывает. Нет режимов — нет шага, и помощник скажет, что внести.
Q201=-43— это 40 мм с чертежа плюс 3 мм, которые цех обычно добавляет. Запас выучен по одной из прошлых программ цеха.- Отъезд
X+5200 Y+480иSTOPзакрывают шаг, потому что следующему нужен другой инструмент. Между тремя фасками, которые идут подряд одной фрезой 301, отъезда в точку смены нет — только отвод иSTOP, ровно как пишет цех.TOOL CALLпри этом повторяется на каждом шаге: у каждого шага свои S и F.
Рецепты, а не шаблоны
У Metallovy нет заранее заданного мнения, как сверлить M16. Он учится этому у вашего цеха.
Вы даёте одну или несколько программ, по которым уже работали. Metallovy разбирает каждую, сопоставляет каждый проход цикла с отверстиями детали и сохраняет рецепт на тип отверстия: какие инструменты и в каком порядке, какой цикл, все Q-параметры, S и F, комментарии, насколько глубже чертежа вы сверлите, насколько сверло выходит из сквозного отверстия. На следующей детали с группой M16 он возьмёт ваш рецепт M16.
Между группами шаги переставляются так, чтобы один инструмент работал подряд, как сделал бы внимательный программист: в демо все три фаски идут одной фрезой. Внутри группы остаётся ваш порядок: сверление, фаска, резьба.
Для инструмента из вашей библиотеки, которого ещё не было в программах цеха, собирается новый шаг по образцу вашего же шага (циклы 200/203, 208 или 252), а S и F — только из режимов, которые внесли люди. Нет ни рецепта, ни режимов — группа в программу не пишется и уходит человеку вопросом.
На реальном заказе программа, которую собрал Metallovy, совпала с программой цеха в 22 шагах из 22, все 68 точек — с точностью 0,01 мм.
Проверка до выхода
Каждый готовый .H Metallovy читает обратно своим разбором языка Heidenhain и сверяет с деталью: каждый проход цикла — с отверстием модели, каждую глубину — с дном детали, каждый метчик — с резьбой на чертеже, каждый инструмент — с библиотекой. Так же можно проверить и программу, набранную у стойки.
Затем — наладочная карта: инструмент в порядке загрузки, цикл и глубина на каждом шаге, оценка времени резания.
Флешка никуда не делась
Metallovy не связывается со станком. Программа попадает на стойку как сейчас — на флешке, и станочник проверяет её там, прогоняет графику и решает сам. Разница в том, что он открывает код, который выглядит как его собственный.
Попробуйте на своём чертеже — и возьмите с собой одну программу, по которой цех уже работал.