Во что обходится ручной перенос координат
Поиск размеров на перегруженном виде, пересчёт от своего нуля, синусы на окружностях, одни и те же точки трижды. Откуда берутся ошибки — и чек-лист, который работает без программ.
Во многих цехах с большим горизонтально-расточным станком программу пишет сам станочник — прямо на стойке, по чертежу. Технология обычно не главная проблема: станок и инструмент он знает. Долго — цифры. Каждое отверстие надо найти на чертеже, пересчитать от нуля станка и набрать, причём часто не один раз.
В цену заказа это никто не закладывает: «ну, чертёж почитать». Давайте посмотрим, из чего это «почитать» состоит.
Куда уходит время
Найти размер
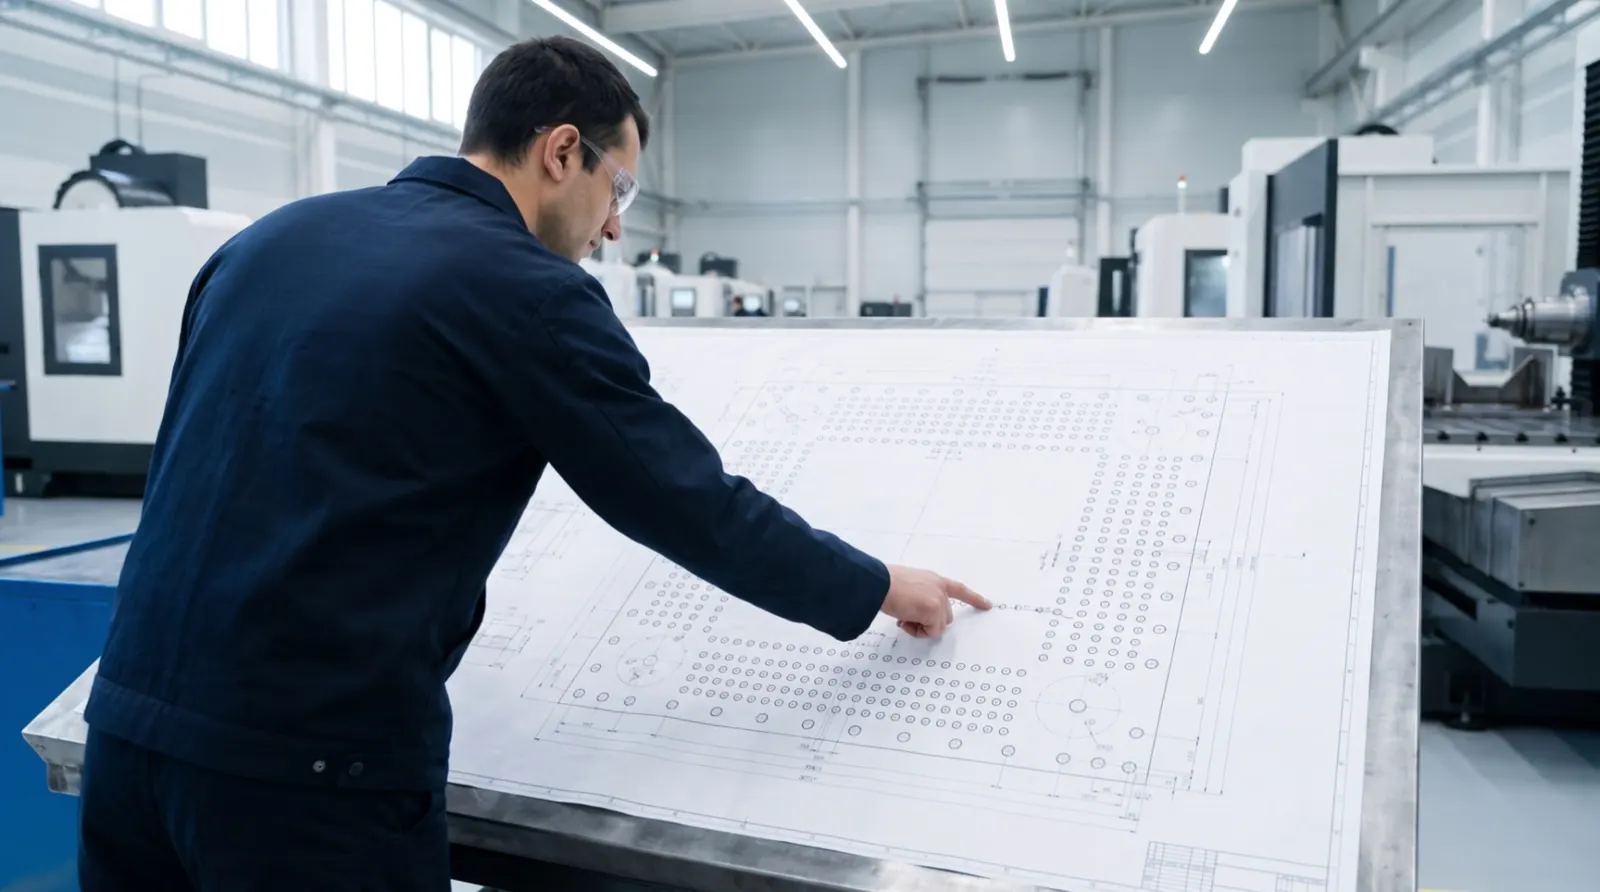
На плите основания или сварной раме на одном виде бывают десятки отверстий: несколько резьб, штифтовые, крепёжные, и каждая группа — это буква в таблице отверстий плюс цепочка размеров. На перегруженном виде группы перемешиваются. Читаешь размер, ведёшь по выносной линии — и попадаешь не туда. А на бумаге ошибка выглядит вполне правдоподобно.
Пересчитать от своего нуля
Конструктор ставит размеры от своей базы. Станочник работает от нуля, который берёт щупом: угол, кромка, центр расточки. Каждая координата превращается в «размер с чертежа плюс-минус смещение», а цепочки размеров копят свои погрешности. Перевернули деталь на второй установ — поменялись знаки.
Окружности отверстий
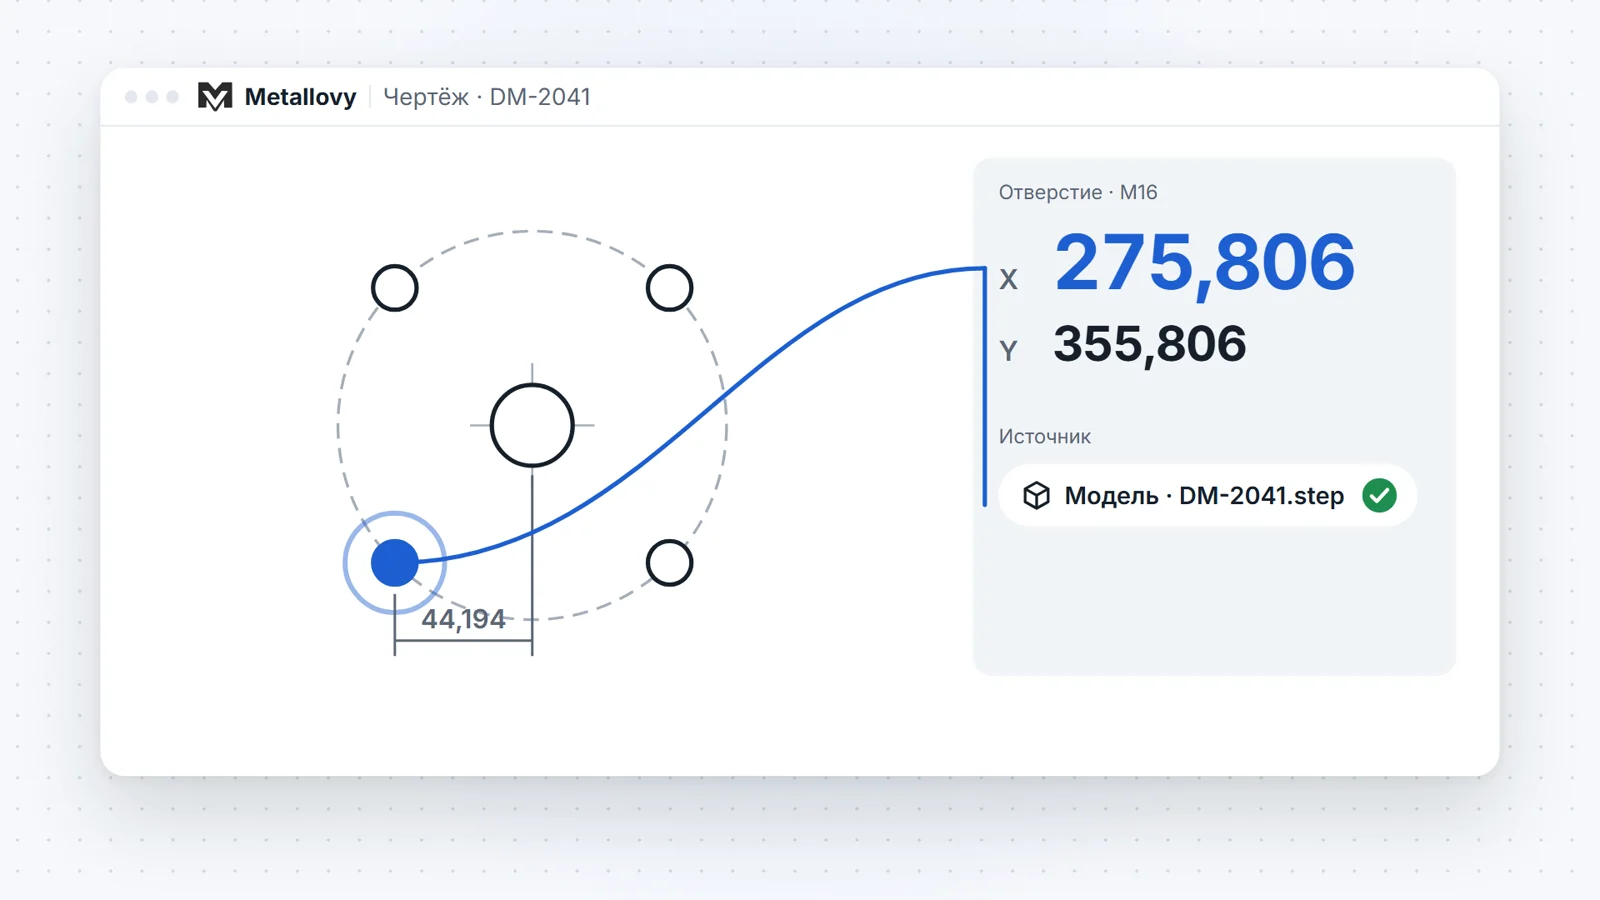
Возьмём нашу демо-плиту DM-2041 (выдуманную, как все примеры здесь): четыре M16 на окружности Ø125 под 45°, центр в X 320, Y 400. Каждое отверстие — это центр плюс-минус 62,5 × sin 45° = 44,194, и по X, и по Y:
| Отверстие | X | Y |
|---|---|---|
| 1 | 320 − 44,194 = 275,806 | 400 − 44,194 = 355,806 |
| 2 | 275,806 | 444,194 |
| 3 | 364,194 | 444,194 |
| 4 | 364,194 | 355,806 |
Каждая точка — расчёт. Перепутали знак — отверстие уехало на 88,388 мм. Калькулятор остался в радианах — вместо 44,194 получится 53,181, и такая точка тоже выглядит вполне правдоподобно.
Размеров нет
У части отверстий на бумаге размеров нет вообще. Станочник лезет в DXF или просит коллегу с моделью снять координаты и прислать. И ждёт.
Один и тот же список трижды
Резьбовое отверстие сверлят, снимают фаску, нарезают резьбу. Если список точек повторяется для каждого инструмента, одни и те же координаты набираются три раза. В DM-2041 38 отверстий: 28 резьбовых, каждому нужны три инструмента, и 10 гладких. Итого 94 позиции, набранные руками. С одной подпрограммой на группу их было бы 38.
Каждая перенабранная позиция — новый шанс опечататься. Хуже всего опечатка в списке для метчика после правильного сверления: метчик приходит в сплошной металл.
Сколько стоит одна неверная цифра
Типичная деталь нашего цеха-пилота — сварная, больше двух тонн, обрабатывается около 24 часов. Цена ошибки переноса — не минуты набора. Это неверное отверстие в детали, в которую уже вложены сутки работы станка: заварка, брак, повторная установка краном, а в худшем случае — авария.
Сколько часов уходит на перенос координат в типичном цеху, мы ещё не замеряли — для этого в том числе и нужен пилот. Но кто хоть раз проверял список координат по третьему кругу, тот знает, куда уходят часы.
Чек-лист: как меньше ошибаться при переносе
Программы для этого не нужны.
- Сначала отметьте ноль на чертеже. Какой угол или кромка — X0 Y0, какая плоскость — Z0. То же самое — в наладочной карте.
- Пересчитайте всё в одной таблице, прежде чем подойти к стойке. Колонки: размер с чертежа, смещение, результат. Не пересчитывайте в уме за клавиатурой.
- Окружности считайте в электронной таблице — от центра, радиуса и угла. Если считаете на калькуляторе, проверьте, что он в градусах.
- Проверьте радиус и симметрию. Каждое отверстие на окружности должно стоять в 62,5 от центра: √(44,194² + 44,194²) ≈ 62,5. Противоположные отверстия в сумме дают два центра: 275,806 + 364,194 = 640 = 2 × 320.
- Набирайте список точек один раз. Положите его в подпрограмму (
LBL "D14"…LBL 0) и вызывайте для сверления, фаски и резьбы черезCALL LBL "D14". - Пересчитайте количество. В таблице «4x» — в программе должно быть четыре позиции.
- Не сверлите по размеру, снятому линейкой. Нет размера — просите у заказчика размер или модель. Всё, что измерено по распечатке, помечайте как приблизительное.
- Прогоните программу в режиме теста на стойке с
BLK FORMпо реальной заготовке и сравните картинку с чертежом. - Зачитайте координаты второму человеку, у которого перед глазами чертёж.
- Храните лист расчётов вместе с программой. Следующая ревизия начнётся с него.
Где здесь Metallovy
Metallovy делает пункты 2–6 по DXF и STEP. Находит отверстия, группирует их по таблице отверстий чертежа — с резьбой, глубиной и стороной, пересчитывает всё от выбранного вами нуля, пишет по одной подпрограмме LBL на группу в стиле вашего цеха и сверяет программу с деталью. У каждой цифры есть источник, поэтому пункт 9 превращается из «давай пересчитаем» в «покажи, откуда это».
На реальном заказе Metallovy нашёл 68 из 68 точек программы, которую цех написал вручную, с точностью 0,01 мм. Станочник по-прежнему проверяет программу и несёт её на станок на флешке.
Попробуйте на своём чертеже — лучше на том, где на одном виде больше всего отверстий.